模切加工:藏在0.05毫米公差里的电子制造基本功
在消费电子、新能源汽车和储能设备的BOM表里,模切件往往是最不起眼的一栏——单价几毛钱,却常常决定整机的装配良率与散热表现。模切加工看似只是"把材料裁成形状",实际上是一门涉及材料力学、模具设计、张力控制与洁净管理的综合成型工艺。本文从精度、材料适配和区域供应链三个维度,拆解这项被低估的制造环节。
一、模切加工的本质:不是裁切,是材料成型
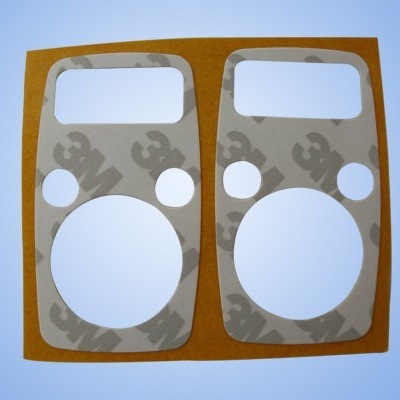
模切加工通常以卷状或片状材料为对象,通过平刀模具、圆刀辊轮或激光设备完成冲切、半切、复合、排废等一系列动作。它处理的不是钢板和型材,而是双面胶、保护膜、导电布、导热垫片、绝缘胶带这类"软材料"。正因为软,控制难度反而更高:材料在放卷、拉伸、贴合过程中随时可能形变,一个张力波动就足以让尺寸超差。
行业内常说,模切是一门"三分设备、七分工艺"的手艺,模具间隙、刀口角度、垫刀高度、排废方式,每一项都要按材料重新标定。
二、三个硬指标:精度、良率、洁净度
- 精度:常规平刀模切公差控制在 ±0.1mm,高精密产品可收窄至 ±0.05mm;圆刀模切的套位精度普遍要求在 ±0.05mm 以内,多工位异步模切还要叠加各工位累积误差。
- 良率:消费电子类模切件的批量良率门槛一般在 99% 以上,涉及导电材料、光学膜等高价值料件时,客户往往要求 99.5% 甚至更高——因为一片不良品的材料成本,可能抵得上几十片普通件。
- 洁净度:光学膜模切、防尘网布加工通常需在千级或万级洁净车间完成,尘埃颗粒一旦夹入胶层,后续贴合工序将直接产生气泡与白点。
三、材料不同,工艺路径就完全不同
很多采购方误以为"能做双面胶模切,就能做导热材料",实际上材料差异带来的工艺分叉非常明显。
- 导电材料:铜箔、导电布、导电泡棉讲究毛边控制与接触阻抗,刀口钝化会直接推高阻抗值。
- 绝缘胶带:PET、PI 基材需精准控制半切深度,切穿底纸即报废整卷。
- 导热散热材料:人工石墨片可薄至 0.025mm,脆性大,必须采用低张力送料与无接触排废,否则边缘崩裂率显著上升。
- 背胶模切与保护膜模切:核心在于离型纸剥离力的匹配,剥离力偏高会造成贴装飞件,偏低则导致运输途中的自然脱落。
- 防尘网布:除尺寸外还要兼顾透气量与声学阻抗,网孔变形会直接影响麦克风、扬声器的音频曲线。
四、从钢网加工到整机:模切件的真实用量
钢网加工(SMT 激光模板)是模切技术中精度要求最高的一支,开口尺寸直接决定锡膏印刷量,进而影响焊点空洞率。而在整机层面,据行业公开的BOM统计,一部中高端智能手机内部的模切类辅料通常在 30 至 50 片之间,涵盖导电、绝缘、导热、缓冲、防尘五大功能;新能源汽车电池包中,导热垫片与绝缘件的单车用量还在持续攀升,这也是近三年模切加工订单结构从消费电子向新能源迁移的主要原因。
五、江西模切厂为何逐渐被看见
吉安模切产业的崛起,与本地PCB产业集群高度相关。江西吉安是国内重要的印制电路板生产基地,下游的电镀、贴装、整机组装环节天然需要就近的电子辅料模切配套。相比珠三角,江西模切厂在厂房租金与人工成本上具备可观的成本空间,而距深圳、东莞 500 至 600 公里的陆运距离,基本可实现次日达,兼顾了成本与响应速度。博越科技(jaxbykj.com)正是扎根这一产业链条,围绕模切加工、导电材料、绝缘胶带、导热散热材料及钢网加工提供一体化配套。
结语
模切加工的竞争,最终会落到"稳定"二字上:稳定的公差、稳定的良率、稳定的交期。随着模切—贴合—CCD 全检连线设备的普及,这个环节正在从劳动密集走向工艺数据驱动。对采购方而言,选择供应商时不妨多问一句:你们的套位精度是多少,报废率怎么统计。答案往往比报价单更能说明问题。